Die Anlage steht, der Prozess läuft – und der Auditor fragt nach dem Nachweis, dass der Prozess über Jahre gleich bleibt. Eine Prozessvalidierung beantwortet genau diese Frage, und sie beginnt nicht mit einer Messung, sondern mit festgelegten Prüfbedingungen: Installationsqualifizierung (IQ), Funktionsqualifizierung (OQ) und Leistungsqualifizierung (PQ).
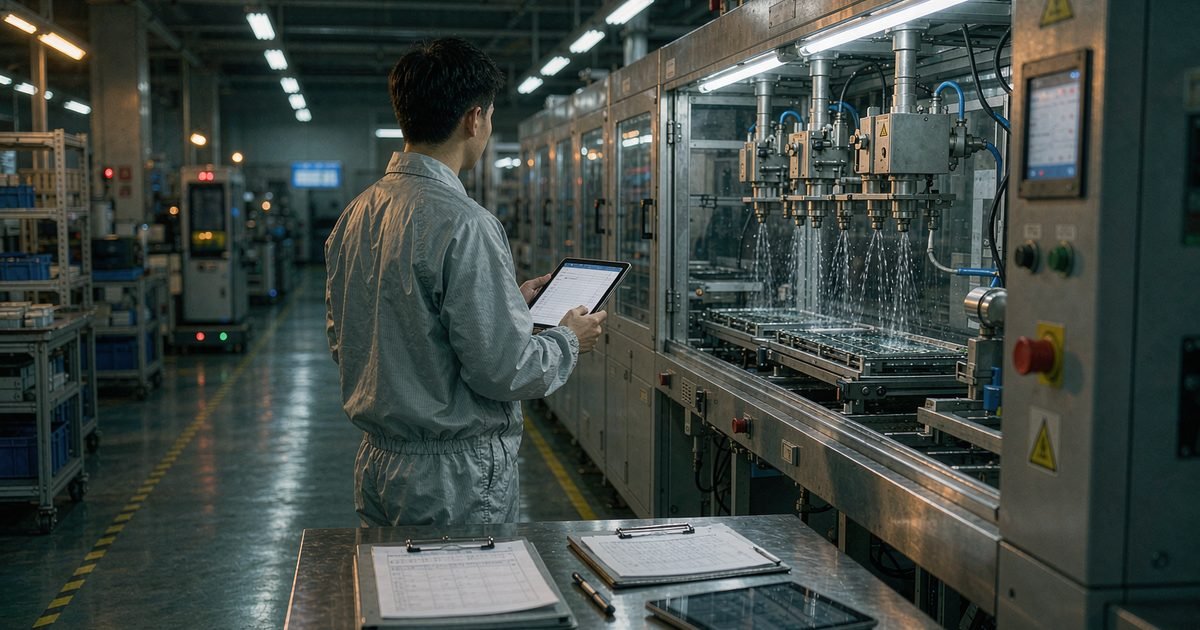
CHUANGQI erstellt einen Teil dieser Nachweise schon vor der Auslieferung: Jede Maschine durchläuft eine mehrstufige Prüfkette mit Dichtheits- und Sprühdruckkalibrierung, einer Messung der Temperaturverteilung in der Trocknung, 72 Stunden Dauerlauf und einer ionischen Sauberkeitsprüfung an einer Testplatine. Diese Kette zeigt, welche Unterlagen am Ende einer Prüfstufe tatsächlich vorliegen müssen – und sie ist die Vorlage für die Validierung, die in Ihrer Fertigung stattfindet.
Die wichtigsten Erkenntnisse
- Prozessvalidierung läuft in drei Stufen: Installation (IQ), Funktion (OQ) und Leistung (PQ).
- Jede Stufe braucht feste Prüfbedingungen, sonst ist kein Ergebnis wiederholbar.
- CHUANGQI prüft jede Maschine vor der Auslieferung unter anderem über 72 Stunden Dauerlauf.
- Die ionische Kontamination gehört je Charge ins Protokoll, nicht in eine Einzelmessung.
- Für Prototypen ohne Serienrelevanz ist eine volle Leistungsqualifizierung unwirtschaftlich.
Was Prozessvalidierung von einer Abnahmeprüfung unterscheidet
Methode und Geltungsbereich: Der Artikel beschreibt den Ablauf einer Prozessvalidierung für wässrige Reinigungslinien in der Elektronikfertigung. Prüfbedingungen werden nur als Kategorien genannt; die konkreten Grenzwerte legt Ihr Prüfplan mit Ihrem Kunden fest. Eigene Messreihen und Kundendaten fließen nicht ein.
Eine Abnahmeprüfung belegt einen Zustand zu einem Zeitpunkt: Die Maschine erreicht die vereinbarten Werte, das Protokoll wird unterschrieben, der Vorgang ist abgeschlossen. Eine Prozessvalidierung belegt etwas anderes – dass der Prozess diese Werte unter festgelegten Bedingungen auch dann einhält, wenn Baugruppen, Flussmittel und Schichtpersonal wechseln. Dafür braucht sie drei Stufen, und jede Stufe liefert die Eingangsdaten der nächsten.
| Stufe | Was geprüft wird | Unterlagen, die entstehen | Prüfbedingung im Protokoll |
|---|---|---|---|
| Installationsqualifizierung (IQ) | Aufstellung, Anschlüsse, Medienversorgung mit VE-Wasser, Druckluft und Abwasser, Kalibrierstand der Messtechnik | Anschlussschema, Dichtheitsprotokoll, Kalibrierscheine, Liste der eingesetzten Medien | Versorgungswerte am Übergabepunkt, Umgebungstemperatur, Standort der Probenahme |
| Funktionsqualifizierung (OQ) | Anlage bei definierten Einstellungen: Sprühdruck, Temperaturführung, Spülstufen, Trocknung | Programmliste, Temperaturverteilung in der Trocknung, Verlauf der Spülwasserleitfähigkeit | Baugruppengröße, Beladung je Charge, Temperatur- und Druckfenster, Spülstufenfolge |
| Leistungsqualifizierung (PQ) | Ergebnis am Produkt: Reinheitsnachweis an realen Baugruppen und Wiederholbarkeit über mehrere Chargen | Messprotokolle je Charge, Auswertung über die Prüfchargen, Abweichungs- und Maßnahmenliste | Baugruppe, Bestückungsseite, Flussmitteltyp, Rückstandsart, Probenahmepunkt |
Die Reihenfolge ist nicht verhandelbar. Wer die Leistungsqualifizierung vor der Funktionsqualifizierung durchführt, misst am Ende Prozessschwankungen und nennt sie Produktschwankungen. Und wer die Installationsqualifizierung überspringt, weil die Anlage neu ist, sucht die Ursache einer Abweichung später an einer Medienleitung statt im Reinigungsprogramm.
Für die Funktionsqualifizierung heißt das konkret: Diese Einstellgrößen gehören in die Programmliste, sonst lässt sich der Zyklus nicht wiederholen:
- Sprühdruck der Waschstufe
- Schwenkzeit der Düsen
- Temperatur der Waschstufe
- Konzentration des Reinigers
- Standzeit des Bades
- Stufenfolge der Spülung
- Leitfähigkeit der letzten Spülstufe
- Zulaufmenge des VE-Wassers
- Temperatur der Trocknung
- Verweilzeit in der Trocknung
- Kettengeschwindigkeit
- Beladungsmuster
Fehlt eine dieser Größen im Protokoll, ist jede spätere Abweichung nur noch Vermutung.
Sechs Faktoren legen Ihre Prüfbedingungen fest
Der häufigste Fehler in einer Validierung ist nicht die Messung, sondern die Lücke im Prüfaufbau. Sechs Faktoren bestimmen in der Elektronikfertigung, was tatsächlich geprüft wird – und ob sich das Ergebnis wiederholen lässt.
Baugruppenhöhe: Hohe Bauteile verdecken die Bereiche darunter, der Sprühstrahl erreicht diese Zwischenräume nicht mehr vollständig – die Charge läuft durch und wird dennoch nicht sauber. Die Inline-Reinigungsanlage CQ-C9610 verarbeitet Baugruppen bis 580 × 450 × 80 mm (Datenblatt). Dieser Wert hängt von der Bestückungshöhe auf der Oberseite, der Lage der Steckverbinder, dem Randabstand zur Nutzenkante und der Auflage auf der Transportkette ab.
Spaltmaß: Der Abstand zwischen Bauteilunterseite und Lötstoppmaske entscheidet darüber, ob Waschflüssigkeit in den Spalt hineinkommt und ob Spülflüssigkeit wieder herauskommt. Unter BGA- und QFN-Gehäusen mit Thermalpad, unter Schirmblechen und in Steckverbindern bleibt Flüssigkeit länger stehen, trocknet später aus und trägt gelöste Rückstände an den Rand des Spalts zurück.
Flussmitteltyp: Wasserlösliches Flussmittel geht in der Waschstufe in Lösung; No-Clean-Rückstände sind bewusst schwer löslich und müssen mechanisch entfernt werden oder bleiben. Ein Prüfplan, der mit wasserlöslichem Flussmittel aufgesetzt wurde, gilt deshalb nicht automatisch für No-Clean-Flussmittel.
Alter des Rückstands: Frischer Rückstand löst sich in der vorgesehenen Zeit. Rückstand, der mehrere Stunden oder über ein Wochenende vor der Reinigung liegt, verfilmt und verlangt eine längere Waschstufe. Wird die Wartezeit im Prüfplan nicht festgehalten, prüft die Validierung einen Fall, den die Serie nicht kennt.
Spülwasserqualität: Die letzte Stufe vor der Trocknung entscheidet über das, was auf der Oberfläche übrig bleibt. Die Inline-Reinigungsanlage CQ-C9610 arbeitet mit vollentsalztem Wasser (VE-Wasser); im Datenblatt ist ein spezifischer Widerstand von mehr als 15 MΩ angegeben. Dieser Wert hängt ab von der Qualität des Zulaufs, dem Eintrag aus der Waschstufe, der Nachspeisung und ihrer Regelung, der Standzeit der Filterkartuschen und der Häufigkeit der Leitfähigkeitskontrolle.
Trocknung: Wasser, das unter Schirmblechen oder in Steckverbindern stehen bleibt, verdunstet erst nach dem Zyklus und hinterlässt dort seine gelösten Rückstände. Die Trocknung ist deshalb kein Anhängsel der Reinigung, sondern Teil der Prüfbedingung: Temperaturverteilung im Trocknungsbereich, Verweilzeit und die Frage, welche Bauteile Feuchtigkeit halten können, gehören ins Protokoll.
Sechs Angaben, mit denen diese Faktoren prüfbar werden:
- Baugruppe: Nutzengröße, Bestückungsseite, größte Bauhöhe, engster Zwischenraum.
- Flussmittel: Typ, Klassifizierung nach Herstellerangabe, Wechselintervall.
- Rückstand: Wartezeit zwischen Löten und Reinigen, Sichtbild vor der Reinigung.
- Medium: Reiniger, Konzentration, Temperatur, Standzeit des Bades.
- Spülung: Stufenfolge, Zulaufqualität, Messwert am Ende der letzten Spülstufe.
- Trocknung: Temperaturführung, Verweilzeit, Sichtprüfung auf eingeschlossene Feuchtigkeit.
Was das Werk bereits liefert – und wo die Grenze liegt:
| Prüfkette im Werk | Prozessvalidierung in Ihrer Fertigung | |
|---|---|---|
| Abgedeckt | Dichtheit und Sprühdruckkalibrierung, Temperaturverteilung in der Trocknung, Dauerlauf über 72 Stunden, ionische Prüfung an einer Testplatine | Wiederholbarkeit am eigenen Produkt über mehrere Chargen, mit eigenen Flussmitteln, eigenen Baugruppen und der Umgebung Ihrer Linie |
| Grenzen | Prüft die Maschine, nicht Ihre Baugruppe; die Testplatine ist keine Serienbaugruppe; die Umgebung Ihrer Fertigung wird nicht abgebildet; ersetzt keine Produktfreigabe gegenüber Ihrem Kunden | Bindet Personal, Stillstand und Probebauteile; beginnt von vorn, sobald Flussmittel, Medium oder Baugruppe wechseln; setzt eine Anlage mit programmierbaren Zyklen voraus |
Quelle: Prüfkette vor der Auslieferung, beschrieben in den Werksinformationen auf chuangqitech.com.
Fünf Fragen, die vor dem Aufsetzen der Validierung geklärt sein müssen:
- Prüft Ihr Aufbau die engen Zwischenräume unter QFN und BGA – oder nur die Oberfläche, die ohnehin sauber aussieht?
- Bleibt nach der Trocknung Feuchtigkeit unter Schirmblechen und in Steckverbindern stehen?
- Trägt die Spülstufe gelöste Rückstände ab, oder verschiebt sie diese von der Oberseite auf die Unterseite?
- Ist die Qualität des VE-Wassers gemessen oder nur angenommen?
- Wiederholt sich das Ergebnis, wenn eine andere Schicht dieselbe Charge durchführt?
Nicht geeignet für: Diese Systematik passt nicht zur Einzelfertigung und nicht zum Prototypenbau ohne Serienrelevanz – dort genügt die Abnahmeprüfung nach der Lieferung. Sie passt ebenso wenig zu Betrieben mit häufigem Flussmittelwechsel: Jede Änderung an Flussmittel, Medium oder Baugruppe erfordert eine erneute Leistungsqualifizierung. Und sie ersetzt keine Kundenabnahme; welche Nachweise Ihr Abnehmer sehen will, ergibt sich aus dessen Prüfpflicht.
CHUANGQI baut wässrige Reinigungslinien für die Elektronikfertigung, von der Kammer- und Durchlaufbauform bis zur Linie mit Waschen, Spülen und Heißlufttrocknung. Senden Sie uns Baugruppe, Flussmitteltyp und die Reinheitsanforderung Ihres Kunden: Sie erhalten die technische Einschätzung inklusive Angebotsgrundlage innerhalb von 24 Stunden über das Angebotsformular für PCBA-Reinigungslösungen. Die Bauformen im Überblick finden Sie unter Reinigungsanlagen für Leiterplatten.
Häufige Fragen
Wann reicht eine Abnahmeprüfung, wann brauche ich eine Validierung?
Für Einzelanlagen, Prototypen und Reparaturbetriebe genügt in der Regel die Abnahmeprüfung nach der Lieferung: Sie belegt, dass die Maschine die vereinbarten Werte erreicht. Sobald dasselbe Produkt über Monate in Serie läuft und ein Kunde oder eine Prüfpflicht den Nachweis erfordert, kommt die Validierung mit festen Prüfbedingungen und Wiederholbarkeit über mehrere Chargen hinzu.
Wie viele Chargen gehören in die Leistungsqualifizierung?
Die Anzahl folgt aus Ihrer Prüfpflicht und aus der Streuung Ihres Prozesses, nicht aus einer Vorgabe dieses Artikels. Praktikabel ist eine kleine Serie, die die relevanten Zustände abdeckt: kleinste und größte Baugruppe, beide Flussmitteltypen, eine Charge nach längerer Standzeit. Entscheidend ist weniger die Anzahl als die Vergleichbarkeit der Prüfbedingungen.
Wer legt die Prüfbedingungen fest?
Der Prozessverantwortliche in der Fertigung, gemeinsam mit dem Kunden, dessen Prüfpflicht erfüllt werden soll. Der Anlagenhersteller liefert die programmierbaren Einstellgrößen und die Messpunkte; die Grenzwerte gehören zum Produkt und damit in Ihren Prüfplan.
Was passiert, wenn wir das Flussmittel wechseln?
Dann beginnt die Leistungsqualifizierung von vorn. Rückstandsart und Lösevermögen ändern sich mit dem Flussmittel, während Waschstufe, Spülfolge und Trocknung auf den alten Typ ausgelegt waren. Ein Nachweis aus der alten Validierung lässt sich nicht auf den neuen Typ übertragen.
Welche Unterlagen sollte der Anlagenlieferant zur Abnahme mitbringen?
Anschlussschema und Dichtheitsprotokoll, Kalibrierscheine der Messtechnik, die Temperaturverteilung in der Trocknung, die Aufzeichnung des Dauerlaufs und das Ergebnis der ionischen Prüfung an einer Testplatine. CHUANGQI führt diese Prüfkette vor jeder Auslieferung durch; auf die Maschinen geben wir 12 Monate Garantie. Was darüber hinaus an Unterlagen und Service gilt, steht im Angebot.